大型FDM3D打印机在建筑领域的应用现状与技术突破
过去五年,建筑行业对大型3D打印机的关注从概念验证逐步转向工地实测。尤其在异形混凝土构件、临时建筑和景观小品等场景中,FDM3D打印机的挤出成型原理被迁移到砂浆、地聚合物甚至再生塑料复合材料上,形成了一条区别于传统支模浇筑的技术路径。作为深耕工业3D打印设备研发的企业,我们观察到这一领域正在经历从"能打出来"到"打得稳定、打得省"的关键转变。
从桌面到工地:FDM原理如何放大
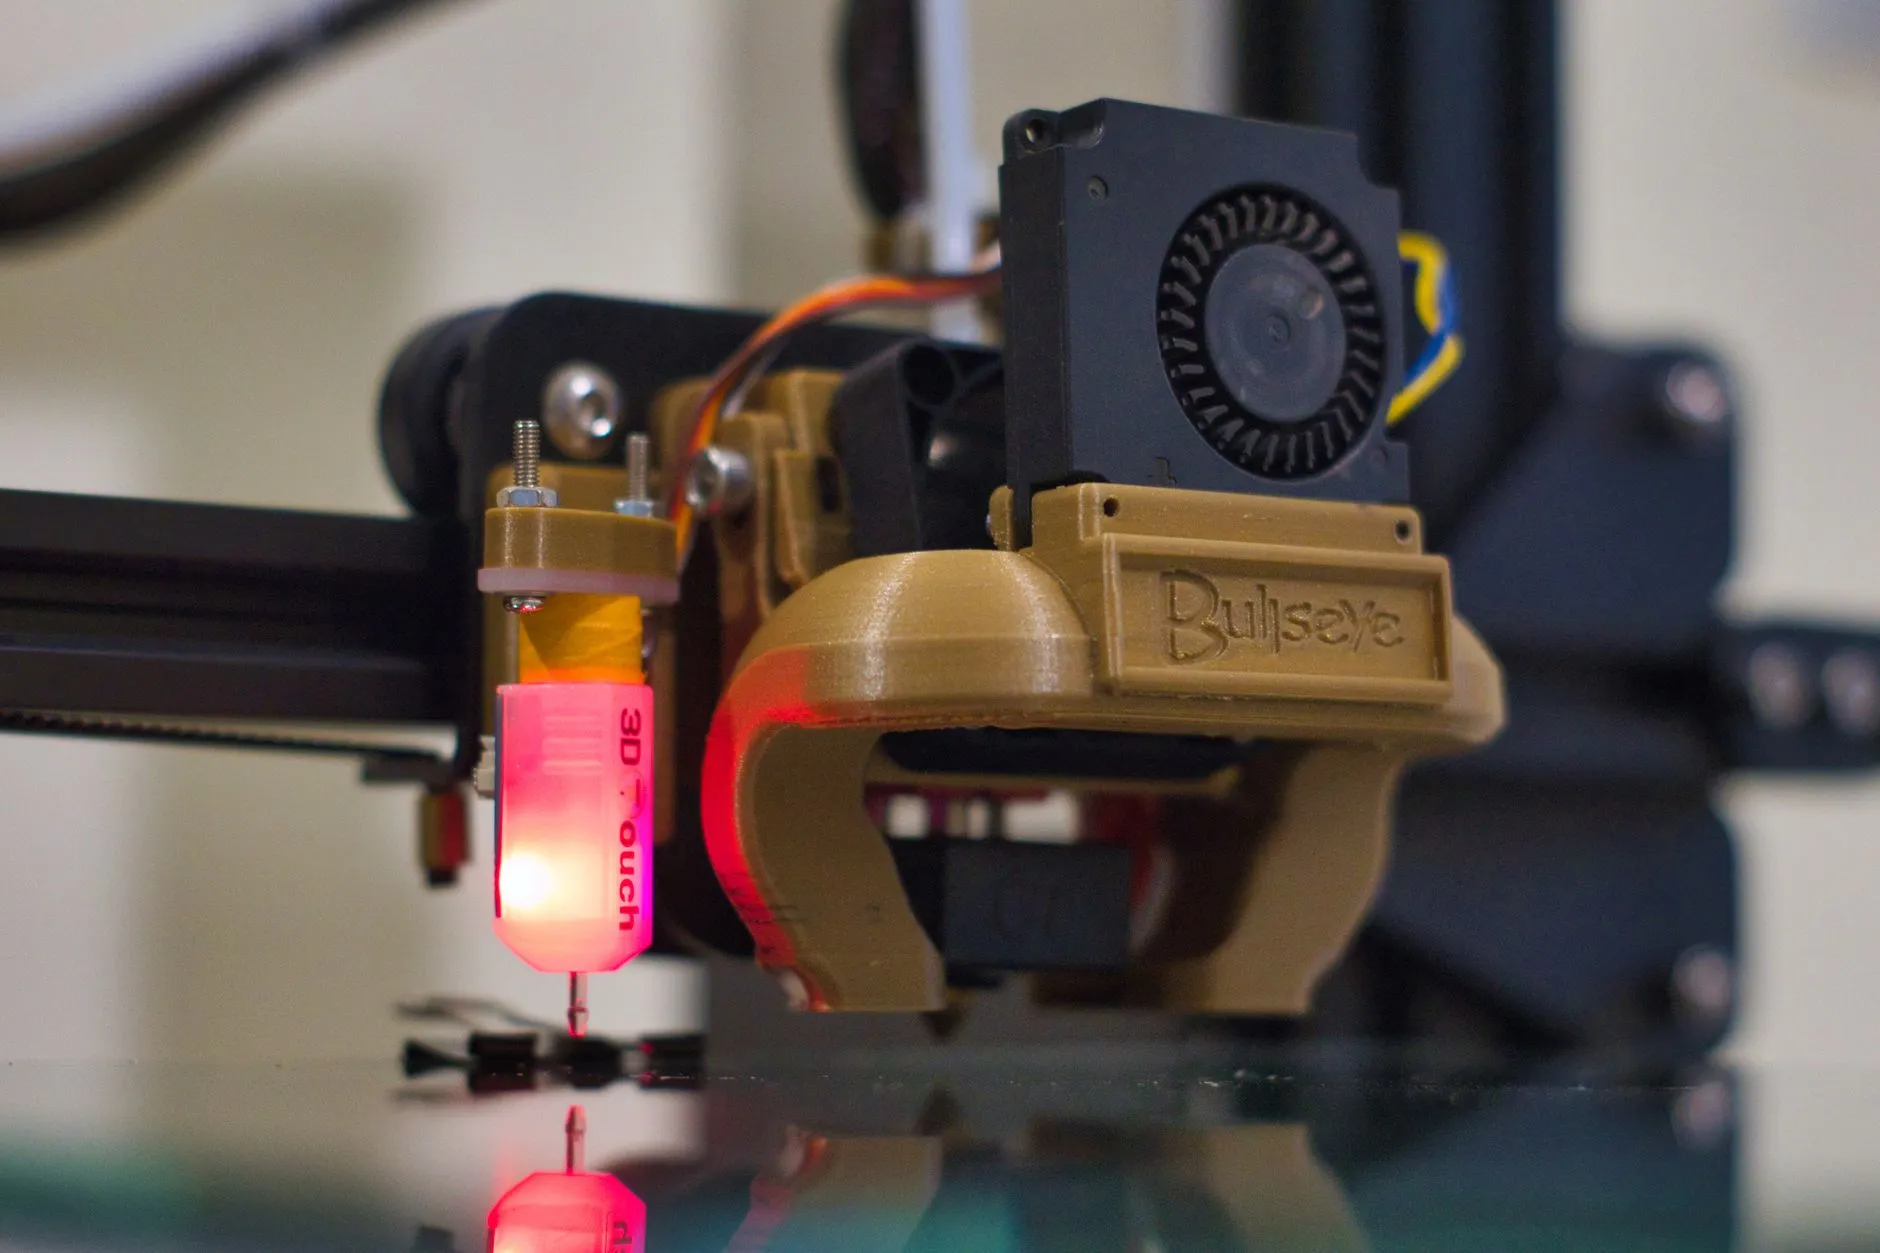
FDM(熔融沉积成型)的核心在于材料在喷嘴内塑化后被逐层挤出、堆叠固化。建筑3D打印沿用了这一逻辑,但把喷头口径从0.4mm放大到20–60mm,层高从0.2mm提升到10–30mm,单层挤出量呈数量级增长。这意味着设备必须解决三个放大后的难题:
- 供料连续性——大口径喷嘴单位时间耗料量高,螺杆挤出与泵送系统需匹配砂浆的触变特性,避免离析或堵管;
- 路径与层间粘结——层间冷缝是结构薄弱面,打印路径的搭接率、层间间隔时间直接影响抗压强度;
- 龙门或机械臂的刚度——大跨度打印时末端执行器的微振动会被逐层放大,影响成型精度。
这也是为什么大型3D打印机的竞争焦点,正从"打印尺寸"转向"运动控制+供料系统+工艺参数库"的系统化能力。
落地实操:建筑打印的工艺控制要点
对于计划引入建筑3D打印的团队,3D打印解决方案的选型应围绕材料体系倒推。以常用地聚合物砂浆为例,可执行的控制方法包括:
- 先做流变测试,确定屈服应力与塑性粘度区间,再设定泵送压力和挤出速度的匹配曲线;
- 单层打印后测量坍落变形量,控制在层高的15%以内,防止上层压塌;
- 层间间隔时间建议不超过材料初凝时间的60%,必要时用界面剂或湿润处理改善粘结;
- 打印前用3D打印模型做路径仿真,提前排查悬挑和空鼓区域。
值得注意的是,3D照相与三维扫描在建筑打印中扮演"前端"角色——对既有结构或异形模板进行逆向建模,是保证打印件与现场吻合的前提。许多项目失败并非设备问题,而是数字模型与现场偏差未收敛。
数据对比:效率与成本的现实账
以某景观异形坐凳项目为例,传统支模浇筑单件约需木工2人×1.5天,材料浪费率约18%;采用FDM3D打印机现场打印,单件耗时约6小时,材料浪费率降至5%以内,但前期路径编程与设备调试约需1天。可见建筑3D打印的优势集中在重复性构件和复杂几何体上,单件定制则需权衡编程成本。
从设备端看,主流大型龙门式3D打印机的定位精度已能做到±1mm/3m行程,配合闭环供料可将层厚波动控制在±2mm。这些数据意味着建筑打印正逐步具备工程化交付的基础,而非停留在展品阶段。
建筑领域对3D打印机的需求,本质是对"少人化、低浪费、高自由度"建造方式的追求。设备只是载体,材料配方、路径算法与现场管理的协同,才是大型3D打印机真正走进工地的门槛。三帝梦工场持续在工业3D打印与建筑打印解决方案上投入研发,也欢迎行业伙伴就工艺参数与设备适配展开交流。